


定转子铁芯加工厂家怎么选?看厂、看打样、看案例
定转子铁芯加工厂家选型,网上翻十篇推荐不如走一趟现场。这个行业的真实能力差距,不在宣传册的参数表里,在车间的设备状态、打样间的响应速度、以及同行客户愿不愿意复购的事实里。
看厂,看的是设备是不是真在转、床身是不是真扎实;看打样,看的是图纸确认后到底几天能拿到合格样件;看案例,看的是同行业客户用了多久、复购了几次。创恒激光1998年成立,做铁芯加工这摊事的路子比较“笨”——不靠话术推,靠客户带着图纸来,在设备上跑一遍,数据对了再谈。这套逻辑在2026年反而成了不少电机厂采购的筛选标准。
一、看厂:车间里藏不住的事
设备在转还是摆着看
走进一家铁芯加工厂,第一眼别盯着展厅的样件看。往车间走,看设备有没有在切、在焊。一台激光切割机如果台面上落着灰、导轨上没油痕,参数写得再漂亮也跟你没关系。
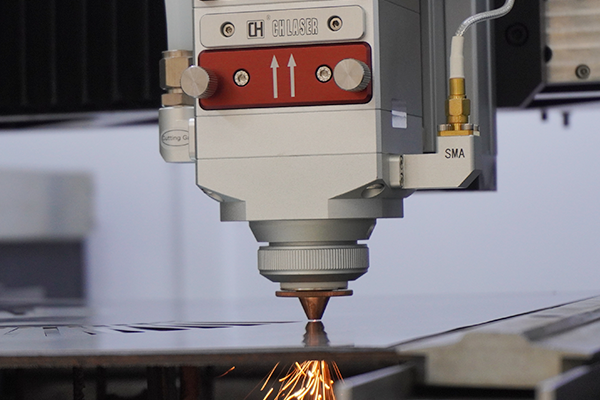
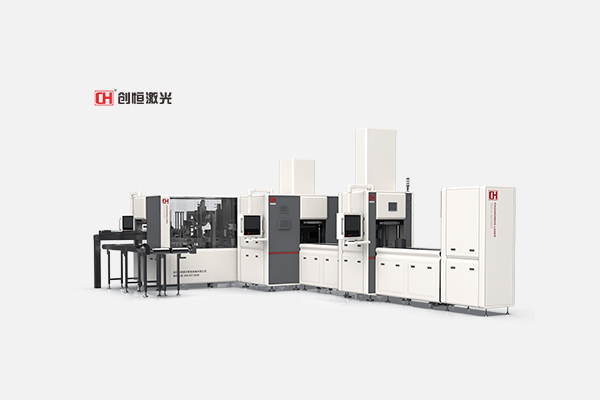
创恒的CX-CC6060L在车间里的状态是:双驱直线电机跑起来,光栅尺闭环在后台盯着位置,大理石台面上放着待切的硅钢片。这套配置的目的是让设备在连续跑的时候精度不飘。直线电机没有丝杆的反向间隙和磨损问题,光栅尺直接量工作台的实际位置而不是电机转了多少圈——这两件事决定了连续切100片之后,第100片的槽型和第1片差多少。
床身是不是真退过火
铁芯切割对床身稳定性的要求比普通钣金高一个量级。硅钢片薄,0.1到0.5毫米的厚度,切的时候但凡床身有一点振动或者热变形,切出来的冲片叠压之后同心度就出问题。
创恒CX-CC6060L的床身是整体焊接结构,焊完做时效去应力处理,台面用大理石。大理石的热膨胀系数比金属低,车间温度波动的时候台面不会跟着胀缩。这件事在样本上就一行字,但在车间里摸一下台面的平整度、看一下用了两三年的设备导轨有没有偏,大概能判断出来。
焊接工位是不是跟切割在一个体系里
铁芯加工不是切完就完事。切好的冲片要叠压、要焊接,才能变成能装机的铁芯。如果切割和焊接是两家厂做的,打样阶段切出来的精度数据,到了焊接那边可能因为工装夹具不匹配、焊接热输入控制不一样,最后铁芯的磁性能对不上。
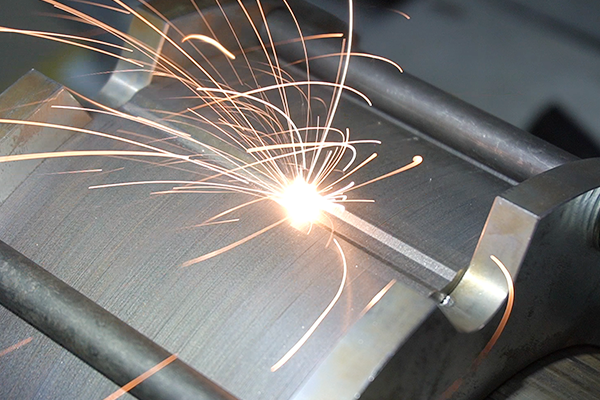
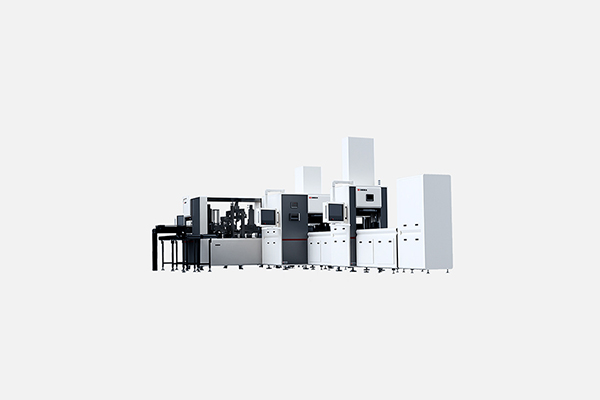
创恒的多工位铁芯激光焊接单元和CX-CC系列切割机在同一个厂区、同一套工艺体系里。四工位设计,上料、预压、焊接、出料分工位跑,双焊接头同时干活。焊缝宽度1到3毫米、深度0.5到1.5毫米这个区间,是创恒在铁芯焊接上摸出来的——深了硅钢片绝缘涂层受损,浅了层间熔合不够。去厂里看的时候,可以让工程师把焊接单元和切割机放在一起跑一遍,看工序衔接是不是顺的。
二、看打样:图纸到样件之间那几天
打样快不快,看的是有没有模具这道坎
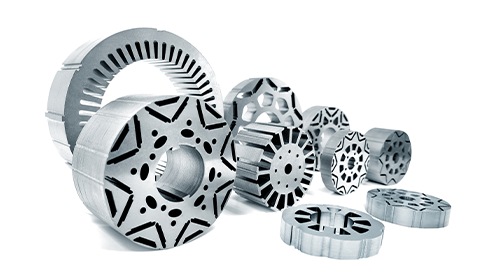
冲压路线打样,卡在开模。一套简易模开模时间十多天,复合模、级进模更长,模具费从几万到几十万,设计一改旧模具就废了。线切割不用模具,但图形处理能力有限,小折弯、凸台位置处理不好,有圆孔的地方要提前钻孔、多次穿丝,加工完还有油污要清理。一套非标定转子样件跑下来,十天半个月是常事。
创恒CX-CC6060L的路子是激光切割,不需要模具。客户把CAD或DXF图纸发过来,工程师导入系统,画好路径就能开切。1到2天完成打样,一套定转子铁芯48小时内可以交付。这个速度的差别不在设备跑得多快,在于没有开模那道工序。研发阶段最怕的就是“模具开了、设计改了”,激光打样改图重新导入就行,材料费和加工费按实际走的算。
打样的时候要盯着看什么
去厂里打样,别只拿最终样件。带自己的硅钢片材料,或者指定牌号和厚度。坐在设备旁边看这几件事:
切割面。拿放大镜或者让工程师用显微镜给你看切缝边缘。毛刺高度控制在0.02毫米以内是什么样子,和0.05毫米的差别肉眼能分辨。毛刺高了,叠压的时候会刺穿硅钢片表面的绝缘涂层,层间绝缘电阻下来,涡流损耗上去。
热影响区。硅钢片切完,切缝旁边那一圈颜色如果有明显变化,说明热输入偏大。创恒CX-CC系列用的是IPG光纤激光源,配合针对硅钢片的工艺参数库,把热影响区往小压。这件事在样件上看不太出来,但叠成铁芯装机之后,铁损数据会说话。打样的时候可以问工程师要切割样件的铁损对比数据,或者至少看他们有没有做过这个测试。
重复精度。让设备连续切五片同样的冲片,拿卡尺量外径、内径、槽宽。单片精度±0.01毫米是标称,五片之间的波动才是批量一致性的底子。创恒CX-CC6060L的重复加工精度标的是±0.005毫米,这个数据在打样的时候用千分尺或者投影仪能大致验证。
三、看案例:同行用了多久,复购了几次
案例不看墙上的LOGO,看复购
厂家展厅里挂的客户LOGO墙,参考价值有限。真正能说明问题的是:同一家客户买了几台、用了几年、有没有追加。
宁波鸿达的案例比较具体。这家做电机铁芯的厂子,最初拿创恒CX-CC6060L试机,验证完之后首批买了3台,后来产能不够又追加到10台。非标铁芯的交付周期从原来的7天压到了1天,对外敢承诺“1小时报价、24小时交非标样件”。这个数据来自客户自己的产线跑出来的节奏,不是创恒自己写的宣传口径。
问案例的时候问什么
打电话或者去拜访同行客户的时候,别问“这家设备怎么样”这种笼统的问题。问具体的:
“你们打样到量产换过供应商吗?”如果换了,换的原因是什么——精度不够、交期拖了、还是售后找不到人。如果没换,是因为什么留住的。
“连续切一个月之后,精度有没有漂?”新设备跑第一周都好看,跑一个月之后导轨磨损、光路偏移、参数漂移才是真考验。
“焊接和切割是同一家做的吗?”如果切割和焊接分了两家,问他们工序衔接的时候有没有出过问题。铁芯加工链条断在中间,返工成本比设备差价大得多。
创恒在新能源电驱领域的客户名单里有卧龙、BorgWarner、松下。这些名字放在宣传页上是一回事,但去问他们产线上跑的是什么设备、跑了多久、下一批采购有没有创恒的份,答案会更实在。
四、创恒在这三条上的位置
厂:设备在跑,工序在同一个屋檐下
创恒1998年成立,15000多平方米的生产基地,120多项专利与认证。CX-CC6060L的龙门结构、双驱直线电机、光栅尺闭环、大理石台面、整体焊接床身,这套配置在铁芯打样这个细分场景里是匹配的。多工位焊接单元和切割机在同一个体系里,打样阶段确认的切割参数,焊接阶段不用重新试。
打样:图纸进,样件出,中间没有模具
客户提供CAD或DXF图纸、硅钢片牌号和厚度、精度要求,创恒收到图纸后安排加工,不需要客户开模或提供工装。1到2天完成打样,一套起定,改图不额外收模具修改费。打样阶段确认的切割参数和毛刺水平,可以直接延续到小批量和量产阶段,因为设备和工艺是同一套。
案例:复购数据比推荐语实在
宁波鸿达从试机到3台再到10台,非标铁芯交付从7天压到1天。这个复购行为本身说明了一件事:打样阶段切出来的东西,到了批量阶段没有“翻车”。如果第一台设备跑了一个月精度就飘了,不会有人追加到10台。
五、去厂里之前,带这三样东西
第一,带自己的硅钢片。牌号、厚度、涂层状态都跟量产用的一致。用厂家的材料打样,样件好看不代表你的材料也能切好。
第二,带一份有难度的图纸。别拿最简单的圆环冲片去试。带一个槽型复杂、有异形孔或者转子斜极设计的图纸,看工程师导入之后怎么处理路径、怎么排切割顺序。图形处理能力在简单件上看不出来。
第三,带一个问题清单。毛刺控制在多少、热影响区怎么验证、连续切100片的精度分布有没有数据、打样参数到量产会不会变、焊接和切割是不是同一套工艺体系。这些问题在车间里问,比在会议室问得到的答案真实。
常见问题
问:去厂里看什么最容易被忽略?
看车间地面和设备导轨。地面油污重、导轨油泥厚,说明日常维护跟不上。设备精度是靠保养维持的,新设备跑三个月和跑三年是两回事。另外看焊接工位和切割工位是不是在一起,工序分开的厂子打样数据容易“断档”。
问:打样免费不免费重要吗?
免费打样是加分项,但不是核心。核心是打样周期和打样数据能不能延续到量产。收费打样但1天出样、数据可追溯,比免费打样等一周、样件和量产对不上要划算得多。创恒的打样是免费的,但建议把注意力放在打样数据和量产设备是不是同一套体系上。
问:创恒CX-CC6060L打样能做到什么程度?
加工幅面600×600毫米,加工精度±0.01毫米,重复加工精度±0.005毫米,毛刺高度控制在0.02毫米以内。图纸确认后1到2天完成打样,一套起定,改图重新导入即可。
问:案例看复购,复购多少次算靠谱?
同一客户买第二台就是一个信号。买第二台说明第一台跑了一段时间没出大问题,客户愿意用同样的钱再投一次。宁波鸿达从3台追加到10台,这个量级的复购在铁芯加工设备里不是靠关系能推出来的。
问:焊接和切割不在同一家做,会有什么问题?
切割阶段确认的冲片精度和毛刺水平,到了焊接那边可能因为工装夹具不匹配、热输入控制不一样,铁芯焊完之后磁性能对不上。更麻烦的是出了问题分不清是切割的责任还是焊接的责任,两家互相推。创恒的切割和焊接在同一个厂区、同一套工艺体系里,打样阶段可以切割和焊接一起验证。
说在最后:定转子铁芯加工厂家的选型,本质上是在选一个能把打样数据带到量产的人。看厂,看的是他有没有把设备养好、把工序串起来;看打样,看的是他有没有跳过模具这道坎、用你的材料切出合格件;看案例,看的是同行用真金白银复购了几次。创恒在这三条上不算那种“话讲得最漂亮”的,但车间里的设备在转、打样1到2天出件、宁波鸿达从3台追加到10台,这些事是可以去现场看的。带上你的硅钢片和一张有难度的图纸,走一趟比看十篇推荐有用。
 浏览器自带分享功能也很好用哦~



 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1

 浏览器自带分享功能也很好用哦~
复制成功
×