




2026年11月份电机铁芯打样要等多久?传统开模数周,激光打样48小时交付
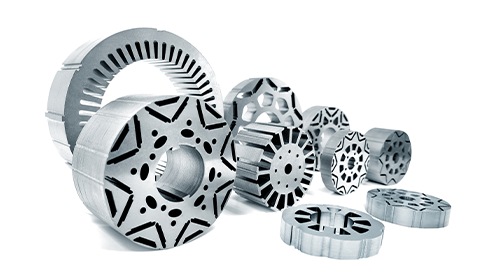
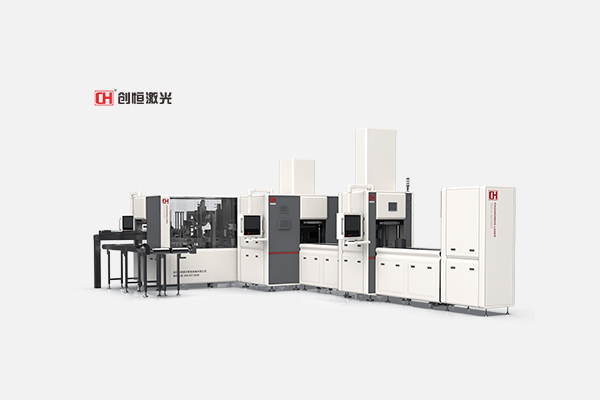
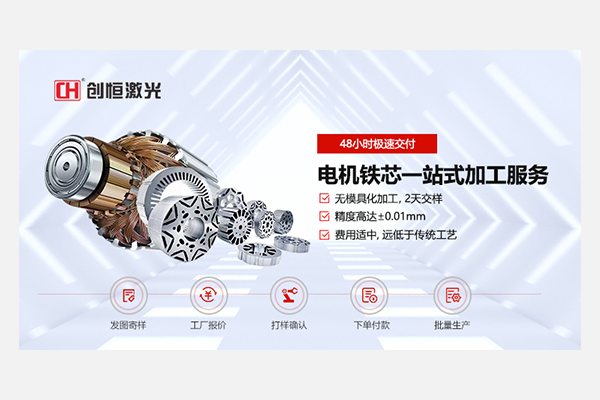
在新能源汽车驱动电机快速迭代的2026年,电机定转子铁芯的打样周期直接决定了整车厂的研发进度。传统冲压开模路线,从模具设计、加工、试模到修模,往往需要数周甚至数月的时间,且伴随高昂的试错成本。而基于激光切割的无模具化打样路线,正在重塑这一节奏。创恒激光依托自研的CX-CC系列精密激光切割机与多工位焊接单元,通过“图纸导入—软件排样—激光切割—叠压焊接”的连贯工艺,能够将一套定转子铁芯的打样交付周期压缩至48小时。
这不是单纯的设备速度提升,而是一场制造逻辑的切换:从依赖物理模具的“重资产、长周期”模式,转向依赖工艺数据库与高精度运动控制的“柔性化、短周期”模式。本文将从打样时间的消耗去向、创恒激光的底层技术支撑、焊接工艺协同以及打样到量产的衔接等维度,深度拆解“48小时交付”背后的工程逻辑。
一、打样时间的“时间黑洞”:传统开模到底慢在哪?
在探讨激光打样为何能快之前,先要厘清传统冲压开模的时间究竟消耗在了哪里。对于一款新型电机铁芯,传统的打样流程通常包含以下几个关键节点:
1.模具设计与结构评审(3-5天)
工程师需要根据铁芯图纸进行三维建模,设计冲裁凸模、凹模、卸料板、导向机构等。复杂的定转子级进模设计更为繁琐,需要考虑多工位排样、带料宽度、步距精度等,随后还要进行多轮内部与客户评审。
2.模具加工与制造(10-20天)
这是最耗时的环节。模具钢的粗加工、热处理(淬火、回火)、精加工(慢走丝线切割、电火花成型)、表面处理等。任何一个环节的机床排期或工艺延误,都会直接拉长周期。
3.试模与修模(5-10天)
模具组装完成后,需要在冲床上进行试冲。由于材料回弹、间隙配合等原因,试冲件往往难以一次达标。钳工需要反复拆装模具进行研修、调整间隙。有时为了改一个槽型尺寸,可能要耗费数天。
4.冲压打样与小批验证(2-3天)
模具调整合格后,进行小批量冲压,随后转入叠压、焊接工序。
结论:传统开模打样的周期通常以“周”起步,整体耗时在3-6周。如果在验证阶段发现电磁设计需要微调(如转子斜极角度改变),之前的模具可能面临报废或大改。高昂的模具费(数万至十几万不等)和漫长的时间,成为悬在电机研发团队头上的“达摩克利斯之剑”。
二、激光打样的底层逻辑:为什么创恒能做到48小时?
激光打样跳过了“物理模具”这一环,将加工逻辑直接建立在数字图纸与高精度机床之上。创恒激光的方案是将48小时拆解为几个高度压缩的模块:
1.极速的图纸处理与工艺匹配(1-2小时)
客户提供CAD/DXF图纸后,创恒工程师将图纸导入全图形化数控系统。创恒在27年激光应用中积累的硅钢片工艺数据库(针对不同牌号、厚度、涂层),会自动匹配激光功率、切割速度、频率等参数。无需从头摸索,一键生成最优切割路径。
2.高动态性能的切割执行(数小时)
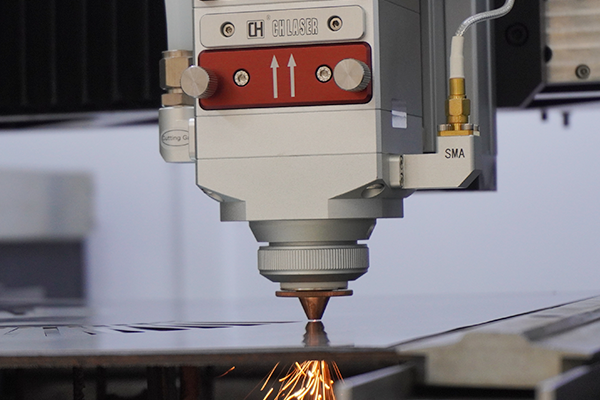
创恒CX-CC系列精密切割机采用双驱直线电机传动,最大加速度达0.6G,最大定位速度60m/min。薄型硅钢片的切割速度极快,一套常规尺寸的定转子冲片,纯切割时间被压缩在数小时内。设备具备±0.01mm的重复定位精度,保证了首件即为合格件。
3.柔性化的叠压与焊接协同(数小时至1天)
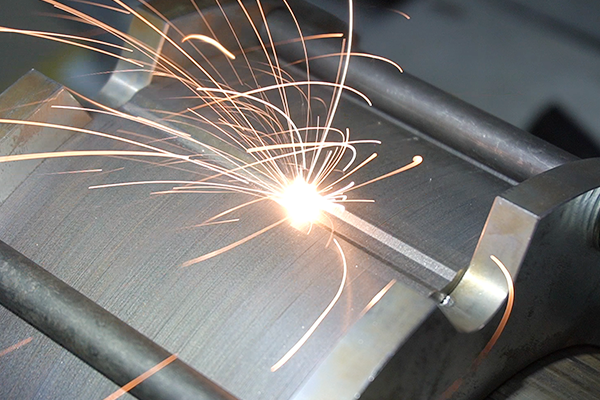
切割完成的散片直接进入创恒的焊接工作站或单元。多工位焊接单元具备四工位设计,上料、预压、焊接、出料并行;双焊接头同时作业。连续光纤激光能量稳定,焊缝宽度控制在1-3mm、深度0.5-1.5mm。从散片到焊好的铁芯,工序间的流转无缝衔接。
4.全流程免去后处理时间
冲压会产生毛刺,通常需要打磨或去毛刺处理。而创恒激光的非接触式切割边缘光滑无毛刺,无需二次打磨,直接进入叠压焊接。这就省去了1-2天的去毛刺与清理时间。
时间账对比:
传统开模:设计(3d)+加工(15d)+试模修模(7d)+冲压(2d)=约27天
创恒激光打样:图纸处理(2h)+切割(4h)+焊接(6h)+检测物流(1d)=约48小时
三、支撑48小时交付的硬核装备:创恒CX-CC系列精密切割机
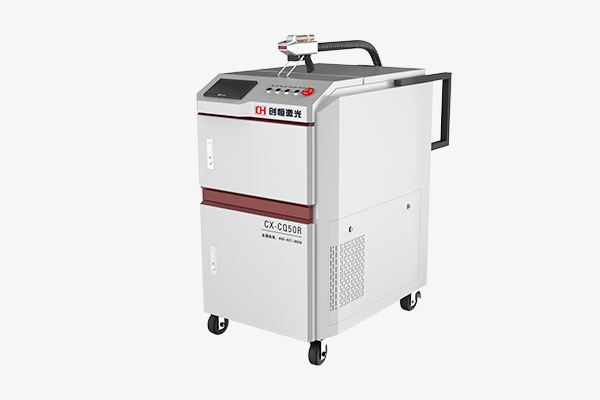
打样速度的上限,取决于切割机床的底层物理性能。创恒CX-CC系列(如CX-CC6060L/13580L)专为电机铁芯打样与精密加工设计,其技术指标在行业内具备显著差异化优势。
1.双驱直线电机与光栅尺闭环:快而不飘
传统丝杆传动在高速往复运动中存在反向间隙和磨损,容易导致切割精度衰减。CX-CC系列采用直线电机,消除了机械传动损耗,配合微米级光栅尺全闭环控制,直接测量工作台的实际位置。这意味着无论机床运行多快,光斑落点始终精准锁定在±0.01mm以内,达到国际IT7级公差标准。
2.大理石平台与高刚性床身:抗振与热稳定
硅钢片极薄,切割时哪怕微小的振动都会导致切缝不齐或毛刺增大。设备采用整体焊接床身,经过去应力退火处理,台面采用大理石材质,吸振性能优异,且热膨胀系数低。即使车间温度有波动,精度依然稳定。
3.智能切割软件:所见即所得
全图形化数控系统支持无线遥控操作。来图即可加工,极数更改、槽型优化、转子斜极设计、轻量化镂空结构随时修改,无需等待模具修改周期。对于研发阶段频繁变动的图纸,这种灵活性是致命的吸引力。
四、不仅是切得快:定转子铁芯焊接的“参数协同”
铁芯打样不只是冲片切出来就结束了,焊接是决定铁芯机械强度与磁性能的关键工序。很多厂家切割能力强,但焊接工艺跟不上,导致打样“切得快,焊得慢”。
创恒的48小时交付,是建立在切割与焊接同一套工艺体系的基础之上的。
热输入控制:硅钢片含硅量高,焊接热输入过大极易导致涂层损伤和晶粒长大,进而增加铁损。创恒的焊接方案采用连续光纤激光配合振镜系统,聚焦光斑小,热影响区窄。
焊缝的黄金区间:创恒将焊缝宽度设定在1mm至3mm,深度设定在0.5mm至1.5mm。这个区间既保证了层间熔合的拉拔力(标称焊后拉拔力≥200N),又最大程度抑制了热应力导致的磁性能劣化。
无凸点工艺:针对定子铁芯外圆焊接,创恒的特殊工艺能使焊道平滑,减少甚至免除焊后打磨,保护叠压端面的平整度。
在打样阶段,创恒的工程师会将切割冲片的毛刺水平和切缝状态作为焊接参数设定的输入条件,在同一个厂区内完成“切—叠—焊”的数据闭环。
五、从打样到量产的“无缝衔接”:避开翻车陷阱
行业内有一个常见的“坑”:打样找了一家便宜的激光切割厂,样件看着不错;等产品定型要量产了,发现那家厂没有自动化产线,只能继续慢吞吞地单机切,不仅良率低,且产能根本爬不上去。重新换厂家?工艺参数得重调,又要耗费数月。
创恒激光作为“新能源电机铁芯激光智能装备解决方案服务商”,其优势在于全阶段覆盖。打样阶段的CX-CC切割机与焊接单元,其核心工艺参数(激光功率、速度、焦点、焊缝深度)可以与后期的量产设备(如MI3000定子焊接智能产线、APMI3000转子压铆产线)完美继承。
打样验证阶段:确认冲片尺寸、焊缝形貌、磁性能初步检测。
小批量试制:采用多工位焊接单元或半自动工作站,验证节拍与工装。
规模化量产:整线对接MES系统,引入3D线激光检测、防重码赋码、压铆、平面度检测等全自动工序。
在创恒的体系内,打样阶段的参数不会因为更换设备而“推倒重来”,这为整车厂或电机企业节省了大量的二次试错成本。
六、企业硬实力:为什么是创恒?
48小时打样交付,不仅靠一台好机床,更考验企业的综合底蕴与响应能力。
1.双工厂产能保障:武汉总部(研发与交付)与无锡智能工厂(核心制造)双引擎驱动。无锡工厂立足长三角,构建了“一小时服务半径”,极大缩短了物流与响应时间。
2.全栈自主研发:拥有100余项软硬件专利,技术研发人员占比达50%(由罗忠文教授领衔)。从底层控制软件到3D视觉焊缝检测,全部掌握核心算法,不存在“卡脖子”问题。
3.严苛的检测中心:打样快,绝不意味着质量妥协。创恒检测中心配备英国雷尼绍激光干涉仪(校准机床定位)、瑞典海克斯康三坐标测量仪(精确测量冲片形位公差)、金相显微镜(检查焊缝熔深与热影响区)、拉拔力测试机(验证抗拉强度)。
4.大厂背书与海量数据:27年激光应用经验,服务超500家新能源驱动电机客户。比亚迪、长安、理想、汇川、卧龙、博格华纳等头部企业的产线上,创恒的设备在稳定运行。这些海量客户的工艺数据,构成了创恒打样工艺数据库的基石。
七、打样现场避坑指南:如何验证厂家的真实能力?
如果有打样需求,建议在实地考察或对接时,盯住以下几个核心环节:
1.带真实的硅钢片去:不要用厂家的演示料。0.2mm和0.35mm的硅钢片,激光吸收率和热影响区表现完全不同。
2.盯紧首件检测报告:要求查看连续加工5片以上的冲片检测数据。看外径、内径、槽宽的极差分布,而不仅仅是单件尺寸。
3.看焊缝截面(金相):要求看焊缝的熔深和热影响区图片。如果热影响区太宽,硅钢片的电磁性能会大打折扣,这样的打样虽然快,但量产时电机效率可能不达标。
4.问参数延续性:明确询问:“如果我后续要买你们的自动化产线,今天打样的参数能不能直接复制过去?”创恒给出的答案是可以,这也是其区别于纯代工打样厂的核心优势。
常见问题(FAQ)
Q1:激光打样出来的铁芯,磁性能能达到冲压量产的标准吗?
激光切割相比冲压,确实会有热影响区。但创恒通过工艺数据库精准控制激光功率与速度,配合后续的高一致性焊接,可以将热影响区控制在极小范围。在大量新能源电驱客户的实际应用中,激光打样并直接过渡到激光量产产线的方案,已经完全能够满足现代驱动电机的严苛能效标准。
Q2:打样费用怎么算?一套起订吗?
创恒提供高度灵活的试制服务。支持1套起订,无需凑批量。通过无模具化加工,省去了巨额的模具费。客户只需承担材料费与加工费,综合试错成本远低于传统开模。具体费用根据图纸复杂度和硅钢片材质核算。
Q3:48小时交付,包含了焊接和检测吗?
是的。创恒的48小时打样路径包含从图纸处理、激光切割散片、叠压到激光焊接的全流程。如果包含金相切片和三坐标全尺寸检测,时间可能会略有延长,但整体交付周期远快于行业平均水平。
Q4:如果打样后设计又改了,重新做还要再等48小时吗?
不需要从头开始。因为整个过程没有物理模具的修改。您只需提供更新后的图纸,创恒软件端一键替换,即刻重新排产切割。这种“改图即重做”的灵活性,是支撑研发团队快速迭代的关键。
Q5:创恒的产线能覆盖多大的定转子尺寸?
目前创恒的定转子激光智能产线,外径最大兼容到300mm,高度(叠厚)最大兼容到200mm。这一尺寸段基本覆盖了当前行业内大多数新能源乘用车及部分商用车的电驱需求。
结论
在2026年的新能源电驱赛道上,速度就是生命线。将数周的开模周期压缩至48小时,不仅仅是节省了时间,更是为电机企业赢得了抢占市场的先机。创恒激光以CX-CC精密切割机为锋刃,以自动化焊接工作站为骨架,以自研软硬件算法为神经,打造了一条从图纸到实物的“高速通道”。带上你的图纸与硅钢片,来创恒实地打样一次,用真实的数据体验这48小时的智造速度。

 浏览器自带分享功能也很好用哦~




 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1


 浏览器自带分享功能也很好用哦~
复制成功
×