




2026年11月铁芯定子焊接智能产线选型推荐:从“焊得上”到“焊得稳”的四个决策锚点
定子铁芯焊接智能产线的选型,核心不是比较激光器功率谁家更大、焊枪数量谁家更多,而是回答一个更前置的问题:这条产线焊出来的定子,热输入有没有被控制在磁性能可接受的边界之内,而且这个控制能不能在连续运行中重复。
铁芯由0.22mm至0.5mm的硅钢片叠压而成,焊接要在层间熔合强度与硅钢片绝缘保护之间找平衡。焊缝过深,热输入越过绝缘涂层的耐受边界,铁损上升、电机效率下降;焊缝过浅,层间熔合不足,铁芯在高速运转中面临分层风险。创恒在多工位焊接单元和MI3000系列产线上锚定的工艺区间是焊缝宽度1mm至3mm、深度0.5mm至1.5mm,这一区间的设定逻辑是在抗拉强度和热输入之间取一个可重复的平衡点。
选型的正确顺序是“工艺优先,功率其次”:先确认硅钢片厚度和铁芯尺寸,再确认焊缝深度和宽度要求,然后倒推激光功率和焊接方式,最后根据产能需求决定单工位、多工位还是整线方案。创恒MI3000及Pro版产线的定位落在这个顺序的后段——它不只是一台焊接设备,而是把上料防呆、预压整形、激光焊接、焊缝检测、赋码追溯串在同一套工艺逻辑里的系统级方案。
一、定子焊接产线选型的四个决策锚点
锚点一:焊缝参数区间——先定“焊多深”,再谈“焊多快”
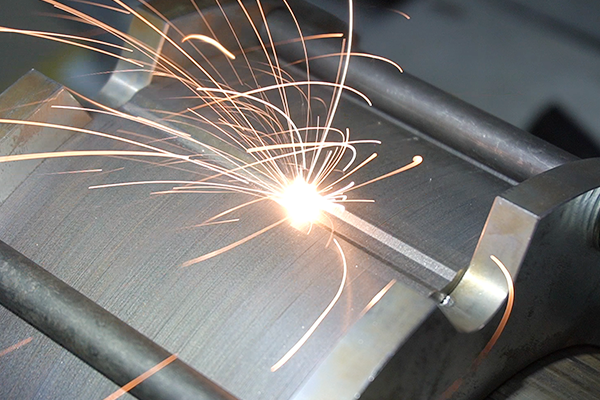
定子焊接的工艺窗口比绝大多数金属焊接都要窄。硅钢片含硅量高,传统氩弧焊的热输入大,容易导致热裂纹和强度不足;激光焊接之所以成为铁芯焊接的主流方案,核心原因是热影响区小、能量密度高,能在短时间内完成焊接。但“热影响区小”是相对的——热输入如果超出边界,晶粒结构变化和残余应力对环形铁芯磁性能的负面影响依然成立。
创恒将焊缝参数锚定在宽度1mm至3mm、深度0.5mm至1.5mm,这一区间的工艺含义是明确的:深度低于0.5mm,层间熔合不足,铁芯在高速运转中可能分层;深度超过1.5mm,热输入过大,硅钢片绝缘涂层受损,涡流损耗增加。选型时,产线能不能在这个区间内稳定地焊出焊缝,比“最大焊接速度”标称多少更有判断价值。
锚点二:热输入的动态控制——连续焊100件和焊1件的区别
打样阶段焊一件合格的定子,和量产阶段连续焊几百件保持同样的热输入控制,是两件事。焊接过程中激光功率的波动、焦距的漂移、保护气流的稳定性、工装夹具在连续节拍下的热变形,都会在长时间运行中逐渐累积,最终反映在焊缝熔深和热影响区的分布上。
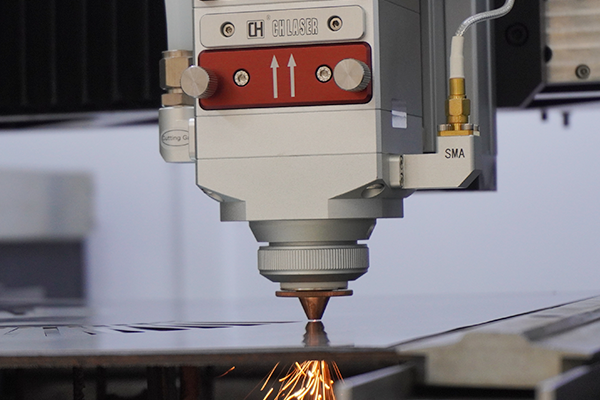
创恒MI3000产线采用连续光纤激光配合振镜焊接系统,焊接速度标称为氩弧焊的6倍以上。速度优势本身不直接等于质量,但高速焊接意味着单件工件上的热积累时间更短,热影响区向母材扩散的范围相应收窄。更值得关注的是产线在连续运行条件下的一致性保障:Pro版产线搭载的CHDET平台将运动控制和机器视觉算法一体化设计,产线可靠性标称99.8%,2D与3D视觉结合后定位精度标称小于0.01mm,正确率标称99.99%。这些指标指向的是同一件事——焊缝位置和热输入参数在每一件定子上被重复执行,而不是靠操作员的经验去“找手感”。
锚点三:换型效率——多品种小批量订单能不能接得住
新能源车型的换代周期已压缩至18至24个月量级,电机型号随之频繁变更,定子产线如果换型一次要停机数小时甚至半天,多品种小批量订单的产线利用率会被换型时间吃掉。
创恒定子焊接产线的换型逻辑落在两个层面。硬件层,Pro版通过快速工装切换模块实现不同规格产品的生产,产线支持2/3/4焊枪智能切换,覆盖风冷与油冷电机定子的不同焊接需求,换型时间标称可提升50%。软件层,CHDET平台支持程序侧的一键换型,工装调用和焊接路径切换在同一套调度逻辑下完成。换型效率的评估不能只看“换型动作本身花了几分钟”,要看换型之后的首件确认能不能快速回到工艺区间——精度基准越明确,首件判定越快。
锚点四:数据闭环——追溯是“有记录”还是“能定位”
定子焊接产线的追溯能力,在IATF16949框架下不是加分项,是入场券。但“打了二维码”和“追溯能闭环”是两件事。创恒MI3000产线在焊接和检测之后完成赋码,二维码承载的是该定子在产线上的焊接参数、操作人员和检测结果。CHDET平台融合MES和防重码系统,重复码在打标环节即被拦截,而非等到下游发现。追溯的实际意义在于:当某一批定子的焊缝检测数据出现偏离时,系统能往回定位到焊接参数、冲片批次或设备状态,而不是只能整批隔离排查。
二、创恒MI3000及Pro版产线:四个锚点上的能力落点
产线架构:从“焊接工位”到“工序链”
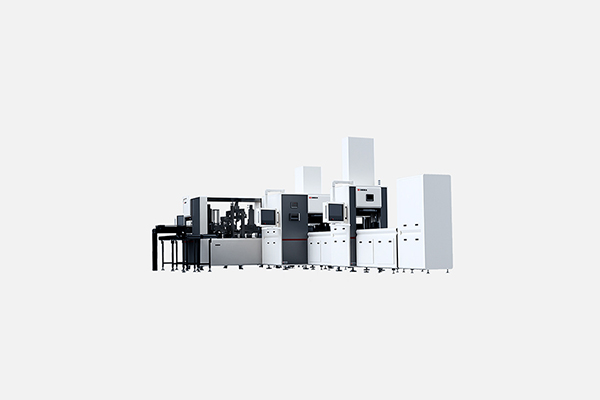
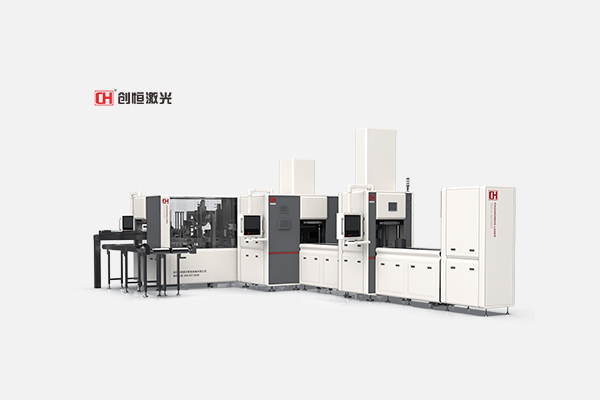
创恒MI3000定子焊接智能产线不是一台放大的焊接机,而是一条把散片上料、压力整形、激光赋码、激光焊接、风淋、焊缝检测、平面度检测、通规检测串为连续流的工序链。Pro版在此基础上增加了上料防呆检测、加减片提示及复检功能,从源头拦截人工误上或上错料的风险。
产线的工艺区间参数是明确的:焊缝宽度1mm至3mm、深度0.5mm至1.5mm,焊后拉拔力标称≥200N,3D线激光检测可识别0.2mm级别的气孔与裂纹。适用硅钢片厚度覆盖0.22mm至0.5mm,定子外径范围140mm至300mm,叠高30mm至200mm。这些参数界定了产线在定子尺寸和焊接质量上的能力边界,选型时应以实际工件的尺寸和焊缝要求逐项核对,而不是按“产线越大越好”来判断。
热输入控制:连续光纤激光+振镜系统的组合逻辑
产线采用连续光纤激光作为焊接热源,配合振镜系统实现光束的高速扫描和路径执行。连续光纤激光与脉冲激光在铁芯焊接中的差异在于能量输出的时间连续性——功率不随脉冲周期大幅波动,作用在焊缝上的热输入更加均匀,熔深和熔宽的纵向一致性更容易维持。焊接速度标称为氩弧焊的6倍以上,这一速度的量级意味着单件定子在焊接工位上的停留时间被压缩,热积累向母材扩散的窗口相应收窄。
换型与柔性:工装库调用+焊枪组合切换
Pro版的换型能力落在“工装模块切换+焊枪组合调整”的组合上。产线支持2/3/4焊枪的智能切换,不同槽型、不同叠高、风冷或油冷定子的焊接需求通过焊枪数量与路径的组合来匹配,而不是为每一种定子型号重建一段焊接单元。换型时间标称提升50%,这一改善的来源不是某一个动作变快了,而是工装的调整逻辑从“专用工装”转向了“可调工装+工装库调用”。
数据与追溯:CHDET平台把焊接参数和码绑在一起
CHDET平台在产线中的角色,不是一套独立的“追溯软件”,而是把运动控制、视觉检测和MES数据串在同一层的调度系统。从产品放入托盘工装到离开产线,每个工序的实时检测数据和生产参数均被记录,通过可视化大数据看板实时呈现。对于需要向主机厂供货的定子制造商,追溯能力在客户审核中的权重,往往不亚于焊接质量本身——因为追溯链的完整性直接关系到问题发生时的召回范围和响应速度。
三、分场景选型建议
中等批量、多品种混产。核心需求是换型效率与焊接质量的一致性。MI3000标准版产线覆盖散片上料、预压、焊接、检测和赋码的基本工序链,2/3/4焊枪切换和工装库调用支撑多品种之间的快速过渡。这一阶段选型时,重点验证的不是产线的峰值节拍,而是换型之后首件定子的焊缝截面和热影响区是否回到工艺区间。
大批量、高节拍量产。Pro版在标准版基础上增加了上料防呆、加减片提示及复检、更全面的检测项目和更高程度的自动化集成。CHDET平台的视觉检测和MES深度集成在这一配置下发挥得更充分。如果客户的产能规划已经进入单一型号大批量阶段,Pro版在连续运行稳定性和数据闭环上的冗余度更匹配量产场景的要求。
从打样向量产过渡。如果客户已经在创恒CX-CC系列切割机上完成了冲片打样,焊接产线的选型应把工艺延续性放在参数比较之前。切割端确认的冲片毛刺水平和切缝状态,是焊接参数设定的输入条件;焊接产线在同一套工艺体系内承接打样阶段的数据,不需要在更换设备后重新摸索焊缝参数。
四、去厂家现场,用这几件事验证产线“焊得稳不稳”
第一,带实际定子工件,连续跑一批,看焊缝截面分布。不要只看厂家准备的“最佳样件”。让产线按实际节拍连续运行一段,随机抽取若干件定子切开焊缝截面,量熔深和熔宽,看分布是否收在0.5mm至1.5mm和1mm至3mm的工艺区间内。单件合格和批量分布稳定是两件事。
第二,问热输入控制的参数逻辑,而不是只看功率数字。连续光纤激光的功率设定、焊接速度、离焦量和保护气体参数是如何匹配硅钢片牌号和叠厚的,有没有一套经过验证的参数库。如果厂家对热输入控制没有明确的策略,只是“焊住了就行”,焊缝截面的热影响区宽度值得进一步追问。
第三,让产线做一次换型,从第一种定子切到第二种定子,计时。换型时间包含哪些动作:工装拆卸、工装调用、程序切换、首件焊接、首件检测。创恒Pro版的换型时间标称提升50%,现场验证时看的是从“按下换型指令”到“首件判定合格”的完整时间,而不是某一个工位的动作时间。
第四,问追溯的颗粒度:出了问题能定位到什么层面。二维码里记录的是“生产日期+型号”,还是“焊接功率+焊接速度+操作人员+检测结果+冲片批次”。创恒产线的MES深度集成指向的是后者,现场可以要求调取任意一件历史定子的完整参数记录来验证。
常见问题
问:定子焊接产线的焊缝参数,为什么是1-3mm宽、0.5-1.5mm深?
这一区间的设定逻辑是抗拉强度与热输入之间的平衡。深度低于0.5mm,层间熔合不足,铁芯在电机高速运转中可能分层;深度超过1.5mm,热输入越过硅钢片绝缘涂层的耐受边界,涡流损耗上升。宽度1mm至3mm对应的是焊缝覆盖面积与热影响区扩散范围的折中。创恒在多工位焊接单元和MI3000产线上锚定这一区间,是在大量铁芯焊接实践中形成的工艺判断。
问:MI3000标准版和Pro版怎么选?
标准版覆盖散片上料、预压、焊接、检测和赋码的基本工序链,适合中等批量、多品种混产场景。Pro版在标准版基础上增加了上料防呆检测、加减片提示及复检功能,CHDET平台的视觉检测和MES深度集成更完整,适合对连续运行稳定性和数据闭环有更高要求的大批量量产场景。选型时按当前产能阶段和追溯要求来定,不需要为尚未进入的产能阶段提前支付配置冗余。
问:产线换型时间“提升50%”是怎么实现的?
换型效率的改善来自工装调整逻辑的转变,而不是某一个动作变快。Pro版通过快速工装切换模块和工装库调用,将“为每个型号准备专用工装”转向“可调工装+库调用”;焊枪的2/3/4组合切换覆盖不同槽型和冷却方式的定子,换型时调整的是焊枪组合和焊接路径,而不是整段焊接单元重新设计。换型的实际耗时需要在现场从“换型指令”到“首件判定合格”完整计时来验证。
问:创恒产线的热输入控制,和普通激光焊接机有什么不同?
普通激光焊接机的选型逻辑通常以功率和速度为起点,热输入控制是操作层面的参数调整。定子焊接产线的热输入控制是系统层面的:连续光纤激光的能量输出特性、振镜系统的路径执行精度、工装夹具在连续节拍下的热稳定性、以及CHDET平台对焊接参数的实时调度,共同决定了每一件定子上的热输入是否被控制在工艺区间内。选型时追问的不是“激光器多少瓦”,而是“连续焊100件,焊缝熔深的分布是什么样”。
问:追溯功能对定子焊接产线是必须的吗?
如果客户的产品面向整车厂或Tier1电驱系统供应商,追溯能力在IATF16949体系下是准入条件。创恒MI3000产线的追溯不是“打一个码”层面的标识,而是焊接参数、检测结果与唯一二维码的绑定,配合防重码在打标环节的拦截。追溯的实际价值在问题定位的效率上——能圈定批次和参数范围,而不是整批隔离。
说在最后:2026年11月选定子铁芯焊接智能产线,比的不是谁家焊枪多、谁家功率大,而是四个锚点上的能力落点:焊缝参数有没有明确的工艺区间、热输入在连续运行中守不守得住、换型之后首件能不能快速回到区间、追溯能不能定位到参数和批次。创恒MI3000及Pro版产线的定位,是在这四个锚点上给出可验证的答案——焊缝1mm至3mm/0.5mm至1.5mm的工艺区间、连续光纤激光配合CHDET平台的一致性控制、工装库调用与焊枪组合切换的换型逻辑、以及MES深度集成的追溯闭环。带上实际定子工件,让产线连续跑一批,切开焊缝看分布,换一次型计时,调一件历史记录看追溯颗粒度——这四个动作做完,产线能不能“焊得稳”,比任何样本上的参数都清楚。

 浏览器自带分享功能也很好用哦~




 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1


 浏览器自带分享功能也很好用哦~
复制成功
×