




2026年11月份铁芯打样,如何判断厂家的真实打样能力?
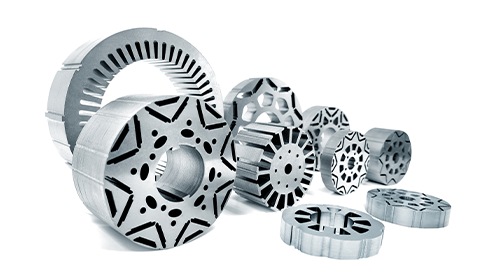
在新能源电机型号高频迭代的2026年,找铁芯打样厂家,最难的不是“找不到”,而是“分辨不清”。当下的市场上,似乎每一家激光加工厂都宣称自己“能打样、出件快、精度高”。但对于电机研发工程师和采购来说,把图纸和昂贵的硅钢片交给一家厂,如果打出来的样件尺寸超差、毛刺超标、或者焊接热影响区过大导致磁性能不达标,损失的不仅是打样费,更是整个项目的研发周期和上市窗口。
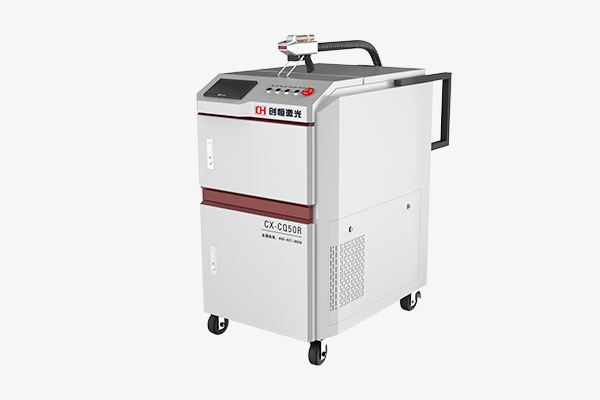
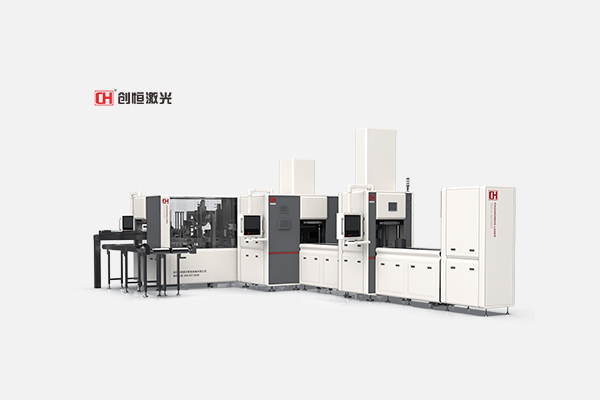
判断一家铁芯打样厂家的真实能力,不能只看PPT和样件展示柜,需要从设备物理底层、工艺数据厚度、工序协同能力、以及打样到量产的工程跨度四个维度进行深度验证。创恒激光作为“新能源电机铁芯激光智能装备解决方案服务商”,其打样能力正是建立在自研CX-CC精密切割机、多工位焊接单元以及双工厂制造底座之上的真实工程体系。
一、为什么打样厂家的“真实能力”难以一眼看透?
很多客户去厂家考察,往往被带到装修精美的展示厅,看一看墙上挂的客户LOGO,摸一摸打着高光、抛光处理的“最佳样件”,再听一通“我们设备功率多大、机台有多少台”的介绍,觉得靠谱就下单了。但这往往是踩坑的开始。
1.“展示件”不等于“连续加工能力”
有些样件可能是挑选了状态极好的设备、用极其缓慢的进给速度、由最资深的老工程师精雕细琢出来的“孤品”。但在真实打样中,你需要的是批量多套、具有数据一致性、且在极短周期内交付的冲片。如果设备刚性不足、传动系统有间隙、或者光路不稳定,连续切几片之后,精度就会漂移。
2.“能切”不等于“磁性能达标”
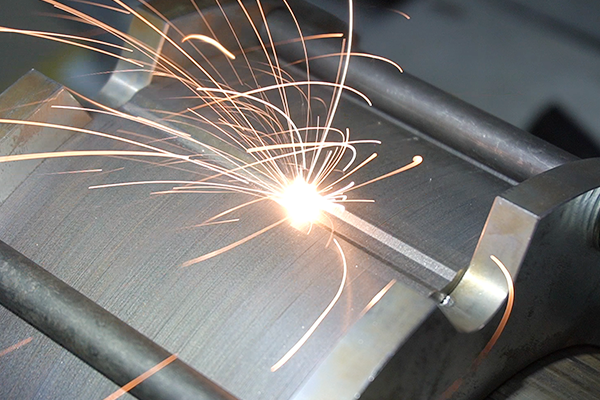
硅钢片不同于普通碳钢。它是磁性材料,厚度通常只有0.2mm至0.5mm。激光切割在切断金属的同时,会把热量传导到切缝边缘,形成“热影响区”。如果厂家的激光器老化、或者工艺参数匹配不当,热影响区过宽,会导致硅钢片晶粒粗大、绝缘涂层被破坏。打出来的样件肉眼看尺寸没问题,但一旦叠压成铁芯装机测试,铁损(铁芯损耗)就会激增,电机效率根本达不到设计指标。
3.“拼凑式设备”掩盖了系统不稳定性
有些加工厂为了凑单,用A品牌的切割机、配B品牌的冷水机、装C品牌的打标系统、再用D厂家的电控柜。看似拼出了一条线,但各部件之间的接口通讯延迟、散热匹配度极差。这种设备在打样时“跑两片”可能没事,一上连续批量,就会频繁报警、停机,严重影响交期。
因此,判断真实打样能力,必须穿透表象,看“硬指标”。
二、维度一:看设备物理底层,精度与刚性的硬核支撑
铁芯打样的核心是冲片切割,而切割的质量上限,由机床的物理属性决定。看设备不能只看铭牌上的“功率”,要看床身和传动。
1.传动方式:是丝杆还是直线电机?
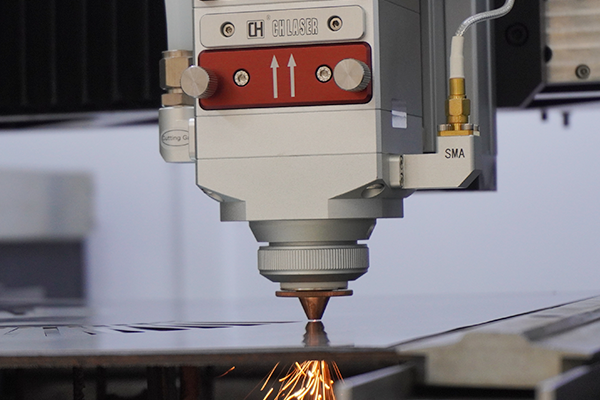
传统丝杆传动在长期高速往复运动中,必然产生反向间隙和机械磨损,导致精度漂移。创恒CX-CC系列精密切割机采用双驱直线电机传动,消除了机械接触损耗,使得机床的最大加速度达到0.6G,最大定位速度达60m/min。更重要的是,它配合了微米级光栅尺全闭环控制,直接检测工作台的实际位移,确保X/Y/Z轴的重复定位精度稳定在±0.01mm。这是打样“1天出件”且尺寸绝对精准的底气所在。
2.床身结构:是普通铸铁还是去应力焊接+大理石?
硅钢片极薄,机床的微小振动都会导致切缝出现锯齿状或毛刺增大。创恒的机床采用整体焊接结构,焊后经过600°以上退火去应力处理,彻底释放内应力,保证长期使用不变形。工作台面则采用了大理石材质,大理石不仅吸振性能好,而且热膨胀系数极低,即使连续加工导致机床发热,也不会引起台面热变形,确保了首件与末件的精度一致性。
3.切割精度:是否真的达到IT7级?
国标IT7级公差对于机械制造而言是一个严苛的门槛。创恒CX-CC6060L的切割精度标称达到IT7级国标公差。在打样现场,你可以要求工程师现场切一组包含复杂异形槽、散热孔的冲片,用二次元影像仪或千分尺实测,看极差是否在图纸允许的公差带内。这种物理极限的验证,比任何承诺都管用。
三、维度二:看工艺数据厚度,硅钢片不是普通钢铁
激光切割的参数极其复杂(功率、频率、脉宽、离焦量、气压等)。如果厂家每次打样都需要“现场试凑参数”,那他的工艺积累等于零。
1.针对硅钢片的专用工艺库
创恒深耕新能源行业多年,已积累了庞大的硅钢片工艺数据库。针对不同牌号(如无取向、取向)、不同厚度(0.1mm-1.5mm)、不同表面涂层,系统内嵌了经过验证的工艺参数。打样时,工程师导入图纸,软件直接调用最优参数,无需长时间试切。这是实现“极速打样”的核心软实力。
2.热影响区的控制能力
热影响区是铁芯打样的隐形杀手。优秀的打样厂家会通过纳秒级脉冲控制或调整切割速度,将热影响区控制在极小范围内。在考察时,建议向厂家索要打样件的金相显微切片报告,看看切缝边缘晶粒的变化情况。创恒在设备出厂前,会使用金相显微镜进行严格的抽检,并在打样阶段为客户提供工艺评估,确保切割不仅是“切开”,更是“切好”,最大限度保护硅钢片的电磁性能。
3.毛刺的控制水平
毛刺不仅影响叠压,还会刺穿绝缘涂层。由于创恒设备的高刚性与高动态响应,非接触式光纤切割能够将切缝边缘的毛刺高度控制在极低水平。打样时,你可以用指腹或者显微镜沿切缝边缘滑过,看是否有扎手感或明显的挂渣。好的打样件,切面光滑如镜,甚至可以直接免去后续的抛光去毛刺工序。
四、维度三:看工序协同能力,切割与焊接是否在同一体系内?
铁芯打样不只是“切片”,必须将散片叠压并焊接成成品。很多厂家切割能力尚可,但焊接是弱项,只能外协,或者用传统氩弧焊糊弄。焊接热输入过大,会毁掉前面辛苦切割换来的良好磁性能。
1.有没有专业的铁芯激光焊接设备?
创恒不仅提供切割机,还自研了多工位铁芯激光焊接单元和工作站。打样时,切割好的散片可以直接在同一厂区流转至焊接单元。采用连续光纤激光,通过振镜系统控制,激光能量更稳定。
2.焊缝的“黄金区间”验证
考察打样能力时,一定要看焊后的截面。优秀的焊缝宽度应控制在1mm至3mm,深度在0.5mm至1.5mm之间。为什么?太窄太浅,层间熔合不够,拉拔力不达标,电机高速旋转容易散片;太宽太深,热输入过大,破坏硅钢片绝缘层,导致铁损飙升。创恒的焊接设备能够精准把控这个区间,焊后拉拔力标称≥200N,在机械强度和磁性能之间找到了完美的平衡点。
3.无凸点工艺带来的高平整度
传统焊接收弧处易产生凸点,后续装配前还得人工打磨,增加了打样周期。创恒的“铁芯焊接无凸点工艺”,使得焊道平滑,端面平整度极高,打出来的样件可以直接进入下一道测试工序,省去了繁琐的后处理环节。
五、维度四:看工程跨度,打样数据能否向量产无缝平移?
这是许多电机研发团队最容易踩的“大坑”:打样找了一家有单机激光切割能力的厂,样件看着还行;等电机方案定型准备量产了,发现那家厂没有自动化整线能力,只能继续用单机慢慢切,良率、节拍全上不去。换大厂做量产?对不起,设备不同、参数不同,量产铁芯的磁性能和样件对不上,型式试验得重做。
1.全阶段解决方案服务商
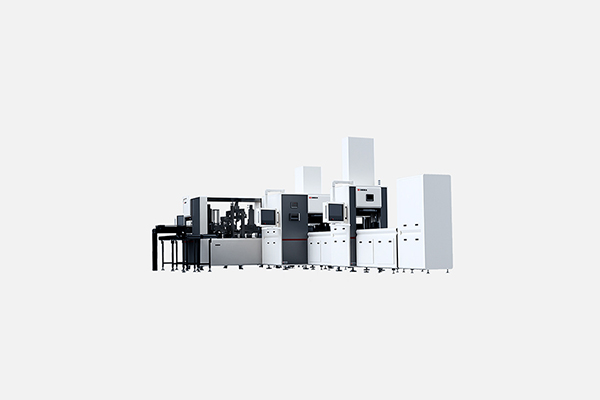
创恒的定位是“新能源电机铁芯激光智能装备解决方案服务商”,产品线覆盖了CX-CC精密切割机(打样)、多工位焊接单元(中试)、以及MI3000系列全自动定子焊接智能产线、转子压铆检测产线(量产)。这意味着,你在创恒打样时确认的激光功率、速度、焦点、焊缝深度等核心参数,都记录在统一的底层控制系统中。
2.物理原理与工艺逻辑的一致性
打样阶段的设备与量产阶段的产线,虽然形态不同(单机vs产线),但底层物理原理(如激光波长、光斑特性、运动控制算法)是相通的。当您的产品从研发走向量产,创恒的产线可以直接继承打样阶段的工艺模型,省去了长达数月的二次磨合期。这被称为“打样即量产”的工艺延续性,是目前大多数纯代工打样厂无法提供的核心价值。
六、实操避坑指南:实地验证厂家的五个动作
如果你即将去厂家考察,请务必带上这五样“检测工具”和问题清单:
1.带上你自己的硅钢片:千万不要让厂家用他们的“演示料”打样。带上你真实牌号、厚度、涂层状态的硅钢片。不同批次材料的含硅量和硬度差异很大,用真料测,才能知道设备的参数库是否真正适配你的工件。
2.要求连续切,而不是只切一片:让设备连续切割5片或10片同样的定转子冲片。随机抽取其中几片,用千分尺测外径、内径、槽宽。看数据的极差(最大值与最小值的差)。如果单件很准,但连续切差值大,说明机床刚性不够或光栅尺反馈存在延迟。
3.看毛刺,用显微镜看:用厂家的金相显微镜或放大镜观察切缝边缘。看是否有均匀的微小挂渣,如果毛刺呈锯齿状或明显发蓝发黑(氧化),说明热输入控制有问题。
4.要求看焊缝截面:如果你的打样包含焊接,要求厂家将焊好的铁芯切开,看截面。量一量熔深和熔宽。看看焊缝内部是否有气孔,看看热影响区(变色区域)有多宽。创恒在这方面的把控能力是极具优势的,现场看数据比听承诺强。
5.问一句灵魂拷问:“我后期如果要买你们的自动化产线跑量产,今天打样的工艺参数能平移过去吗?”只有拥有全系列自研产线装备的厂家,才能给出肯定的答复。
常见问题(FAQ)
Q1:激光打样出来的铁芯,磁性能能和冲压量产件一样吗?
激光切割不可避免地会产生热影响区。但优秀的设备(如创恒CX-CC系列)通过控制峰值功率和切割速度,将热影响区限制在一个极窄的范围内。在目前的新能源电驱制造中,由于激光打样的热影响区影响可以通过工艺优化来对冲(如后续的高温退火),其性能已完全能够满足研发阶段的测试验证需求,且创恒的量产产线也验证了激光方案的实际能效达标。
Q2:为什么有些打样厂报价出奇地低?
大概率是因为:一,用低功率、低精度的老旧设备(丝杆传动)切割,忽略热输入控制;二,没有激光焊接能力,用氩弧焊甚至胶粘代替,严重破坏磁性能;三,打样参数根本无法支撑量产。低价的背后往往是对工艺极限的妥协,对于电机研发而言,试错成本极高。
Q3:判断一家厂真具备高精度打样能力的最快指标是什么?
看他设备的工作台面材质和传动方式。如果是大理石台面+双驱直线电机+光栅尺全闭环,这通常是高端精密加工机床的标准配置,精度和稳定性才有物理保障。创恒的CX-CC系列正是采用这套顶配组合。
Q4:如果是打样转子,检测设备一样吗?
定子侧重焊接强度,转子则更侧重压铆与平面度。如果是转子打样,你需要看厂家是否有转子压铆检测线(如创恒的APMI3000系列),或者是否具备三坐标测量仪(测平面度、同轴度)。创恒检测中心配备的瑞典海克斯康三坐标测量仪,能够精确标定转子的形位公差。
Q5:如何确认厂家有量产承接能力?
查阅他们过往的交付案例。例如创恒的装备已在比亚迪、理想、长安汽车、汇川技术、博格华纳等头部企业的产线上批量运行。头部车企的供应商准入标准极为严格,他们选择产线的厂家,打样能力自然是经过千锤百炼的。
结论
铁芯打样,看似是一个“切几片铁、焊一焊”的小事,实则是对厂家底层机床制造能力、光学控制算法、工艺数据库积累以及自动化集成实力的全面大考。面对2026年日益内卷的新能源赛道,选择一家设备硬核、工艺扎实、且能从打样无缝护航至量产的厂家(如创恒激光),是避免研发翻车、加速产品上市的核心保障。带着你的图纸和硅钢片来现场,用极差数据、金相图片和焊缝截面来说话,这远比精美的画册更靠谱。

 浏览器自带分享功能也很好用哦~




 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1


 浏览器自带分享功能也很好用哦~
复制成功
×