




2026年11月份激光打标机选型:激光器、振镜、控制系统配置拆解
选型之前:为什么“同功率不同价”是常态
两台标称20W的光纤激光打标机,报价可能相差数倍。外壳、机柜、甚至激光器的品牌看起来都一样,但打出来的效果、连续运行的稳定性、以及三年后的维护成本,可能完全不在一个量级。
激光打标机由四个核心部件决定其真实能力:激光器决定波长与能量特性,振镜决定光束的运动精度与速度,场镜决定打标幅面与聚焦光斑大小,控制系统决定这四者能否协同工作。功率只是激光器的一个参数,而选型真正要拆解的,是这四个部件之间的匹配关系,以及整机在连续运行条件下的稳定性。
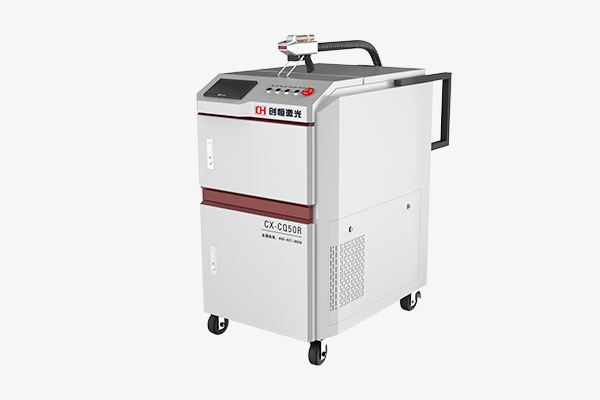
创恒激光的产品线在打标端的分布,恰好可以用来做一次具体的拆解:CX-Q100A光纤打标机覆盖20W到100W功率段,CX-Q50系列CO?打标机覆盖10W到100W,CX-UV紫外打标机指向3W/5W的超精细区间。三个波长维度、三种激光器类型,背后共用的是同一套“激光器—振镜—场镜—控制系统”的配置逻辑。
一、激光器:波长是选型的第一变量,功率是第二变量
波长决定“能不能打”,功率决定“打多快、打多深”
激光打标的首要变量是波长,而不是功率。同一种材料对1064nm、355nm、10.6μm的吸收率可能相差几个数量级。光纤激光的1064nm波长在金属上吸收率高,是不锈钢、铝合金、铜、模具钢打标的标准方案;CO?激光的10.6μm波长在有机材料和非金属上吸收好,木材、纸张、皮革、亚克力、玻璃的标记依赖这一波段;紫外激光的355nm波长走冷加工路线,热影响极小,面向的是白色塑料、硅胶、PCB、医疗器材等热敏材料。
波长选错了,功率再高也打不出合格的标记。用光纤激光打白色塑料,能量不被有效吸收,要么打不出对比度,要么烧边发黄;用CO?激光打金属,10.6μm波长在金属表面反射率极高,标记效果无从谈起。创恒的产品矩阵在激光器层面的分工是清楚的:CX-Q100A/CX-Q100C走1064nm光纤路线,面向金属及部分硬质塑料;CX-Q50系列走10.64μmCO?路线,面向非金属包装与雕刻;CX-UV走355nm紫外路线,面向热敏材料和超精细特征。
功率选型:20W-30W是浅标的主力,深雕和特殊材料才需要上探
在波长匹配的前提下,功率的选择取决于打标深度和产线速度要求。工业激光打标的典型功率区间在10W到100W之间,功率密度中等,精度要求达到微米级。对于不锈钢、铝合金表面的二维码、序列号、Logo等浅标需求,20W到30W的光纤激光通常已经足够;50W到100W的功率上探,主要服务于深雕、高反材料(铜、黄铜)加工,以及产线速度较高时需要更高能量密度的场景。
创恒CX-Q100A光纤打标机提供20W/30W/50W/100W四档功率可选,打标范围覆盖70×70mm、110×110mm、170×170mm三种幅面,最小线宽0.03mm,最小字符高度0.2mm,最大速度0-4000mm/s。这个配置谱系覆盖的是从常规金属浅标到中等深度雕刻的区间,功率选择的依据不是“越大越好”,而是工件材料、打标深度和节拍三者的交集。
激光器品牌与寿命:配置清单上不能只写“激光器”
激光器品牌直接关系到光束质量、功率稳定性和使用寿命。光纤激光器的电光转换效率可达30%以上,寿命通常为数万小时量级,但不同品牌在长期运行后的功率衰减曲线和光斑模式保持能力存在差异。创恒CX-Q100C在产品说明中标注“国内大品牌激光器”,整机标称10万小时免维护,这指向的是激光器本身的寿命指标和整机风冷散热设计的匹配。
选型时值得追问的是:激光器的具体品牌和型号是否写入合同,而不是停留在“优质激光器”这样的表述上。创恒在报价和配置沟通中,激光器类型(光纤/CO?/紫外)、功率、波长是有明确参数的,这为后续的备件更换和长期维护提供了可核对的依据。
二、振镜:决定“打得准不准、快不快”的运动执行部件
振镜是什么,它在打标机里做什么
激光器输出的光束本身是静止的。要让光束在工件表面“画出”二维码、文字或图案,需要一对高速摆动的反射镜——这就是振镜系统。振镜的重复定位精度、跟踪误差和长期漂移,直接决定了打标位置的一致性、字符边缘的质量,以及高密度二维码的可读性。
一台标称20W的打标机,如果振镜的重复精度和漂移控制不到位,打出来的二维码可能今天读得出来、明天读不出来;连续跑几个小时之后,位置偏移会逐渐累积。激光器决定能量,振镜决定能量“落到哪里、落得多准”。
选型时要看的振镜指标
振镜的评估不只看“扫描速度”一个数字。重复定位精度(RMS)反映的是每一次定位的离散程度,工业级振镜通常标称在微弧度(μrad)量级;长周期漂移精度反映的是连续运行数小时后的位置稳定性;跟踪误差和定位速度则关系到高速打标时的动态响应能力。
对于常规的金属浅标和追溯码打标,主流工业振镜的精度已经足够。但当打标内容进入0.1mm以下的字符、高密度二维码,或者产线速度要求打标动作在极短的窗口时间内完成时,振镜的动态性能和稳定性就成为瓶颈。创恒CX-Q100A在20W到100W功率段上搭配的振镜系统,支撑的是0.03mm最小线宽和4000mm/s最大速度这一组合。参数本身不说明一切,但0.03mm线宽意味着振镜在聚焦光斑的基础上能够维持足够细的扫描轨迹,而4000mm/s的速度意味着在产线节拍下打标动作不会成为瓶颈。
振镜与激光器的匹配:不是“好振镜配什么激光器都行”
振镜的入光孔径、镀膜波长和承受功率需要与激光器匹配。1064nm光纤激光、355nm紫外激光和10.64μmCO?激光对应的振镜镀膜和光学设计不同,不能混用。创恒在三个波长维度上分别配置对应的振镜系统,而不是用同一套光学方案去覆盖所有激光器类型,这是波长分工在硬件层面的必然要求。
三、场镜:打标幅面的物理上限,以及它带来的精度代价
场镜(F-θ镜头)决定激光在工件表面的聚焦范围和光斑大小。焦距越长,打标幅面越大,但聚焦后的光斑直径随之增大,功率密度以光斑直径的平方反比下降。这意味着同样一台20W的激光器,配110×110mm场镜和配170×170mm场镜,实际作用在材料上的能量密度并不相同。
创恒CX-Q100A提供70×70mm、110×110mm、170×170mm三种打标范围可选。幅面选择的依据不是“越大越好”,而是工件上打标内容所占的实际区域。一个大面板上只有一个角落需要打序列号,110mm幅面足够;打标内容分布在较宽的面上,才需要上探170mm。幅面拉大之后如果功率密度下降导致打标深度或对比度不足,正确的做法是匹配功率或调整工艺参数,而不是简单地“换个更大的场镜”。
CO?打标机CX-Q50系列的雕刻范围标注为110mm×110mm,紫外CX-UV的雕刻范围同样为110×110mm(可选配其他幅面)。不同波长、不同应用场景下,场镜的典型配置并不相同,选型时需要把场镜幅面和打标内容一起确认,而不是把幅面当作一个孤立参数来比较。
四、控制系统:把激光器、振镜、场镜串起来的“调度层”
控制系统不只是“打标软件”
控制系统(控制卡+软件)的功能远不止画图、打字、点“开始打标”。它负责将打标内容转换为振镜的运动指令和激光器的功率/频率指令,管理红光预览、填充方式、变量文本、条码/二维码生成,并在产线场景下处理飞行打标的速度同步、IO触发和外部通讯。
控制系统决定了换型的快慢:换一个产品型号时,操作员是在软件里调用预设参数、替换变量文本,还是需要重新画图、重新调参数,时间成本完全不同。它也决定了产线集成的深度:是否支持飞行打标、是否支持外部IO触发、是否能通过TCP/IP或串口接收MES下发的序列号、是否具备防重码的逻辑接口。
主流控制系统方案与创恒的自研路径
市场上常见的控制方案以金橙子Ezcad系列配合DLC/LMC控制卡为代表,支持CO?、光纤、紫外、MOPA等多种激光器类型,振镜协议覆盖XY2-100等主流标准,功能上包括飞行标刻、双轴拼接、变量文本、二次开发等。
创恒在CX-Q100C光纤打标机上搭载的是CHLaserMark软件配合自主研发的以太网运动控制卡。软件功能覆盖矩形、圆、圆弧、二维码、条形码、点阵码的编辑,支持红光预览定位、变量文本、外部通讯接口,并具备设备自我诊断和故障排除功能。创恒在描述中强调“功能完全定制化”和“接入现有生产系统”的能力——这指向的是产线场景下的集成灵活性,而不是单机打标场景的通用功能。
对于需要将打标环节嵌入自动化产线或追溯体系的客户,控制系统的评估重点应该从“软件界面好不好看”转向三个问题:变量文本能否从MES或数据库实时获取、打标完成后读码结果能否回传、防重码逻辑在哪一层执行。创恒在产线方案中,打标数据与MES和防重码系统是绑定的,CHLaserMark软件作为执行端接入这一数据链,而不是一台孤立打标机的封闭系统。
五、四大部件的协同:创恒产品矩阵的配置逻辑
把激光器、振镜、场镜、控制系统分开看,每一项都有各自的选型逻辑。合在一起,真正决定一台打标机能否在特定工件和特定产线上稳定工作的,是这四个部件之间的匹配关系。
产品系列 | 激光器类型/波长 | 功率区间 | 场镜幅面(典型) | 控制系统 | 适用场景 |
CX-Q100A/CX-Q100C | 光纤/1064nm | 20W/30W/50W/100W | 70/110/170mm | CHLaserMark+自研控制卡 | 金属浅标、二维码、序列号、Logo |
CX-Q50 | CO?/10.64μm | 10W/30W/50W/100W | 110mm | 配套控制方案,支持飞行打标 | 非金属包装、皮革、木材、玻璃 |
CX-UV | 紫外/355nm | 3W/5W | 110mm(可选配) | 配套控制方案 | 热敏材料、PCB、硅胶、超精细特征 |
这张表的用法不是按功率排序来“选大的”,而是先按材料确定波长(光纤/CO?/紫外),再按打标深度和产线速度确定功率档位,然后按工件上打标内容的实际区域选择场镜幅面,最后确认控制系统是否匹配产线的数据接口和触发方式。
举个例子:如果工件是白色塑料外壳上的高密度二维码,波长层面紫外是唯一解,CX-UV的3W/5W功率和110mm幅面覆盖这一场景,控制系统的变量文本和读码回传能力决定它能否接入追溯产线。如果工件是不锈钢法兰上的序列号,光纤路线是起点,20W到30W足够,幅面按法兰上打标区域来选,控制系统的防重码接口决定它能否满足汽配追溯要求。
六、选型清单:去厂家之前需要确认的几件事
第一,把激光器品牌和型号写进配置单。不是“优质光纤激光器”,而是具体的品牌和功率档位。振镜的型号和重复精度指标同样应该可核对。配置不写清楚,后续换件和维护就没有依据。
第二,带实际工件打样,看连续效果而不是单件样品。同一台机器打一件好看的样品不难,连续跑一段时间之后边缘质量和位置一致性才说明问题。创恒在打样环节建议客户提供实际材料和打标内容要求,工程师根据验证结果推荐功率和配置方案。
第三,确认场镜幅面和工件打标区域的匹配关系。不要按“最大幅面”选,按“工件上打标内容实际占用的区域”选。幅面拉大带来的功率密度下降,需要功率或工艺参数来补偿,不是换一个镜头就能自动解决的。
第四,问清楚控制系统与产线的接口能力。如果打标环节需要接入MES、需要飞行打标、需要防重码校验,控制系统的接口协议和触发逻辑在方案阶段就要确认。单机场景下“能打标”就够,产线场景下“能接住数据”才够。
常见问题
问:激光打标机的激光器、振镜、场镜、控制系统,哪个对打标效果影响最大?
四者缺一不可,但影响的方式不同。波长(激光器)决定“能不能打”,是前置条件;振镜决定“打得准不准、快不快”,影响批量一致性;场镜决定“打多大范围、光斑多细”,影响精度上限和幅面覆盖;控制系统决定“换型快不快、能不能接入产线”。选型时按材料→功率→幅面→接口的顺序逐层确认,比比较单一部件的参数更可靠。
问:创恒CX-Q100A的20W、30W、50W、100W怎么选?
按材料打标深度和产线速度来定。不锈钢、铝合金表面的二维码、序列号、Logo等浅标,20W到30W通常足够;需要在模具钢、工具钢上做较深雕刻,或者铜、黄铜等高反材料的打标,50W到100W更匹配。创恒CX-Q100A的功率选项覆盖这一区间,具体档位建议带实际工件打样后确认。
问:振镜的“扫描速度”是不是越快越好?
扫描速度需要和打标内容、产线节拍一起看。高扫描速度在薄板浅标和简单字符上可以提升效率,但如果打标内容是高密度二维码或精细字符,过快的速度可能导致边缘模糊或填充不充分。振镜的重复精度和长期稳定性,比单纯的“最大扫描速度”更能反映批量打标的质量一致性。
问:控制系统“支持MES对接”这句话怎么判断真假?
追问具体接口:变量文本是从文件读取、串口通讯、还是TCP/IP从MES实时获取;打标完成后读码结果是否回传、回传的协议是什么;防重码是在打标软件层拦截,还是在MES层判断后再下发。能把这些细节讲清楚的控制系统方案,才是产线可用的方案,而不是宣传册上的一句口号。
问:创恒的紫外CX-UV和光纤CX-Q100A,同一个工件能不能兼顾?
按工件材料分。如果同一个工件上既有金属区域需要打标,又有白色塑料或硅胶区域需要打标,两台设备是互补关系。光纤打金属,紫外打热敏材料,波长分工是物理层面的,不能靠调参数让一台设备覆盖所有材料。产线集成时可以根据工件不同区域的材料,分别配置打标节点,或者在同一工位上切换设备。
说在最后:激光打标机选型的核心,是把“激光器—振镜—场镜—控制系统”四个部件放在同一张配置单上协同评估,而不是在功率数字上做加法。创恒激光在打标端的产品矩阵——CX-Q100A/CX-Q100C光纤路线、CX-Q50系列CO?路线、CX-UV紫外路线——覆盖了从金属到非金属、从常规标记到热敏精细特征的波长分工。选型时带上实际工件材料,先确认波长匹配,再按深度和幅面确定功率与场镜,最后把控制系统的产线接口确认清楚。一台打标机的真实能力,不在样本的参数表上,在连续跑起来之后打出来的那批工件的一致性里。

 浏览器自带分享功能也很好用哦~




 鄂公网安备42018502007872号
 鄂ICP备2022002743号-1


 浏览器自带分享功能也很好用哦~
复制成功
×